
Обобщение результатов измерений Datapaq
1. Введение
При производстве теплоизоляционных материалов (далее сокращенно ТИМ) одним из важных технологических процессов является процесс сушки и отверждения минераловатного ковра с предварительно нанесенным на него связующим различной концентрации. Этот процесс происходит в узле технологической линии оборудования называемым камерой отверждения (также камерой полимеризации, камерой поликонденсации — сокращенно КП или СПК). Итогом этого процесса, после последующего охлаждения и последующей соответствующей распиловки, является получение минераловатных плит и матов различной плотности с заданными свойствами.
В связи с большим разнообразием выпускаемой продукции и различных по конструктивному исполнению и возможностям узлов КП, важным для технологов производителей ТИМ является возможность наблюдения процессов сушки с возможностью, по итогам наблюдения, произвести, при необходимости, коррекцию технологических параметров работы КП.
В условиях существующих конструктивных исполнений узлов КП различных производителей, предлагаемые изготовителями оборудования решения чаще всего включают в себя наблюдение температур различных подогретых газовоздушных смесей (теплоносителя) в газоходах КП, а также, реже, дифференциальных давлений между верхней и нижней подзонами каждой из зон КП. Этих предлагаемых показателей работы узла сушки не всегда бывает достаточно для оценки «качества работы» КП как в силу различной квалификации персонала производителей ТИМ, так и меняющихся показателей «сырого ковра» ваты (прежде всего его влагосодержания) при, например, выпуске новых продуктов ТИМ или целенаправленных попыток улучшения свойств или производительности уже известных и активно выпускающихся продуктов.
Для более полного понимания процессов сушки ковра и отверждения нанесенного связующего технологу предприятия бывает необходимо знать динамику изменения температуры внутри самого минераловатного ковра в процессе его сушки и отверждения при прохождении ковром зон КП. Эта информация может быть получена при использовании регистраторов температур, помещенных внутрь ковра, с последующим получением соответствующих температурных профилей. Одним из хорошо адаптированных для производства ТИМ, является серия приборов Datapaq, оснащенных гибкими и относительно прочными термопарами, термозащитными боксами, достаточным объемом памяти и батареи для проведения непрерывной регистрации температур в течении 15-20минут.
2. Характеристика и возможности системы DATAPAQ DQ1860 для анализа процесса сушки ковра в КП
Система позволяет:
Проводить одновременную регистрацию до 6 кривых изменения температуры в разных точках ковра
Определять достигаемые в процессе нагрева и сушки ковра значения температур и динамику их изменения
Принимать решение о корректировке параметров процесса сушки – температуры и воздушного потока в КП/СПК.
В результате измерения становится доступна следующая информация:
Получаемые в результате обработки данных отчеты содержат следующие количественные показатели:
Возможно получать значения достигаемых температур каждой термопары в каждой точке фиксации результатов измерения:
Динамика роста температуры и величина достигаемой температуры в точке установки термопар помогает оценить ситуацию в каждой зоне и на границе зон – может быть важным в случае КП со сменой направления потоков.
Площадь ниже кривой: отражает общее количество тепла полученной в точке установки термопары за время регистрации – чем больше тем лучше при прочих равных условиях
Возможно оценить разницу между средним значением (6) и, например, кромкой (1)
Таким образом использование прибора Datapaq для измерения температур в минераловатном ковре при прохождении его через КП позволяет оценивать достигаемые температуры, характерные точки начала и окончания испарения воды при заданных параметрах процесса в данной КП, продолжительность температурного воздействия на ковер в месте установки термопары и общее количество тепла, переданное ковру подогретой газовоздушной смесью (теплоносителем).
Полученные в результате измерений данные могут быть использованы технологами предприятий производителей ТИМ как для оценки возможностей своего оборудования при выпуске различных продуктов и для подбора параметров КП (прежде всего температур на циркуляционных горелках и оборотов циркуляционных вентиляторов), так и для поиска конструктивных недочетов или повреждений внутренней оснастки КП, возникающий в процессе эксплуатации.
С точки зрения тестирования новых для потребителя смол и связующих на их основе, использование прибора Datapaq позволяет производить качественную оценку возможностей КП потребителя соответствующими техническими специалистами с точки зрения корректировки рецепта связующего потребителя (например количества воды, которые потребуется испарить) путем сравнения термограмм одного и того же продукта ТИМ, произведенного с «новым» и «старым» связующим.
3. Качественный и полуколичественный анализ и обобщение результатов измерений
Проведенные измерения термограмм нагрева и сушки различных продуктов на линиях наших потребителей - производителей ТИМ позволяют установить следующие установить следующие особенности проведения измерений и некоторыеобщие закономерности:
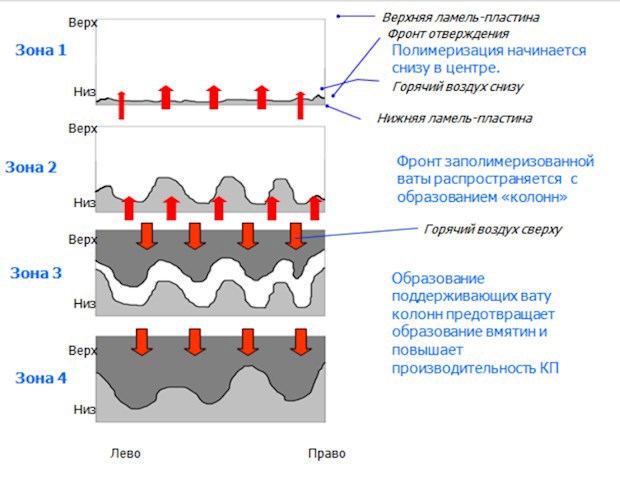
В зависимости от конструкции КП, размещение термопар следует производить в верхней части ковра если газовый поток однонаправлен по всем зонам (снизу-вверх), или ближе к середине ковра, если происходит смена направлений потоков (в первых зонах снизу-вверх,в последних зонах сверху-вниз).
Размещение всех 6-ти термопар по ширине ковра в подавляющем большинстве затруднительно из-за фактора времени — высокой скорости ковра и/или ограниченного пространства на участке закладки прибора, однако возможно размещать 3 термопары слева, затем 3 термопары справа по ширине по ходу ковра. После этого программное обеспечение прибора позволяет совместить данные 3+3 термопар для получения более детальной тепловизионной картины распределения температур по ширине ковра. Такой комбинированный способ помимо очевидной большей точности закладки термопары ибезопасности позволяет лучше сконцентрироваться на возможных проблемных участках по ширине ковра (кромки). Из недостатков можно выделить необходимость обеспечения стабильной одинаковой скорости линии при проведении обоих измерений.
При проведении измерений на продуктах малой плотности и/или толщины следует быть особенно аккуратным при размещении термопар, так как скорость движения конвейерных лент будет высокой. Результат в этом случае будет в значительной степени определятьсяточностью размещения. Допускается сосредоточиться на более точном ориентировании термопар по ширине ковра, но размещать их в середине толщины ковра.
При проведений измерений на продуктах большой плотности (больше 135кг/м3), выпускающихся с большими (более 2,5) коэффициентами гофрирования / компримации, есть риск повреждения термопар при их извлечении из отвержденного ковра после КП. Для предотвращения этого, в этом случае нельзя заглублять термопары более чем под один верхний слой первичного флиса после маятника — это позволит защитить термопару от контакта с нагретым металлом перфорированных ламелей КП и будет способствовать более легкому извлечению.
Во всех случаях размещение собственно блока-регистратора должно быть строго на поверхности ковра ближе к любой из кромок. Не допускается «закапывание» блока-регистратора в вату, так как при этом будут сложности при его обнаружении после КП и значительные сложности при его извлечении.
При выполнении моделирования дефектов ковра следует учитывать реально возможные наблюдаемые дефекты. Например, при использовании прибора для оценки влияния нераспыленных капель связующего на интенсивность их сушки и отверждения, а также достигаемых при этом температур, следует использовать существующую вату с нанесением 0,1-0,2мл раствора связующего, в которую поместить термопару (намотать на термопару, не слишком сжимая) перед помещением в ковер.
Полученные при выполнении вышеперечисленных пунктов термограммы позволяют сделать следующие основные выводы:
а. Протяженность первого низкотемпературного плато — постоянной скорости сушки определяется влагосодержанием ковра до КП, скоростьюи температурой потока теплоносителя - газовоздушной смеси (упрощенно - производительность работы вентиляторов), скоростью линии.
Исходя из анализа результатов измерений термограмм различных линий можно сделать вывод что, на современных линиях с несколькими центрифугами распыление меньшего количества финального рабочего раствора связующего происходит более эффективно и общая относительная протяженность плато испарения воды невелика и составляет для центра ковра не более трети от общей длины КП. Следует, однако, отметить что и конструктивное исполнение КП таких линий (протяженность, количество и площадь каждой из циркуляционных зон) такжесоответствуетих значительной производительности. Однако и на некоторыхлиниях с одной центрифугой достигается относительно малая протяженность плато постоянной скорости сушки (за счет эффективного распыления связующего и хорошей аэродинамики при волокнообразовании, позволяющим уменьшать количество распыляемой жидкости). Абсолютное значения температуры при которой происходит испарение при рассмотрении данного пункта не имеет большого значения, зависит от параметров конкретной КП (температура и скорости газового потока, дифференциальных давлений) и может находиться в пределах 40-70С. Большая протяженность данного плато, если она обусловлена большим количеством влаги в ковре, помимо неэффективной сушки и последующих проблем с полнотой отверждения, приводит к тому, что на всём протяжении этого плато связующее сохраняет определенную подвижность и перемещается по волокнам под действием воздушного потока «сдувается с волокон». Это приведет к неравномерности распределения связующего по толщине продукта ТИМ (чаще всего на более пористых продуктах малой и средней плотности). Таким образом испарение воды должно заканчиваться в первой или середине второй циркуляционной зоны на четырехзонных КП, или, (как уставлено эмпирически) занимать не более 1/3 от общей длины циркуляционных зон.
б. В случае, если конструктивное исполнение КП предполагает смену направлений циркуляционных потоков
на границе зон 2 и 3 (модель на рис выше справа), при прохождении термопарой этой границы будет наблюдаться, кратковременное (в идеале) , падение регистрируемой в ковре температуры (см рис 1-6 ниже):
Из анализа фрагментов термограмм, приведенных в таблице выше, видно, что при продвижении участка ковра с термопарой из одной циркуляционной зоны в другую - со сменой направлений потоков подогретой газовоздушной смеси (теплоносителя), будут наблюдаться падения температур в подавляющем большинстве случаев. В качестве исключения (когда изменение температур может быть слабо выражено) можно назвать случай, когда смена направлений потоков всё еще приходится на продолжительное плато постоянной скорости сушки. Продолжительное же плато далеко не всегда и не для всех продуктов приемлемо (см. п.(3а)).
в. После окончания испарения воды происходит быстрое увеличение температуры ковра с последующим выходом на второе высокотемпературное плато. Этот рост температуры чаще всего происходит в середине КП, этозависит от протяженности плато постоянной скорости сушки, скорости движения ковра в КП, интенсивностипотока и температуры теплоносителя. Также на скорость возрастания температуры в меньшей степени влияет «реактивность» связующего сама по себе.
В среднем рассматриваемый участок переменной падающей скорости сушки имеет показатель крутизны для сопоставимых продуктов и температурных параметров в 100-200С/мин для линий с относительно малым воздушным потоком — «итальянские линии», в среднем «словенские» КП 200-350С/мин и самостоятельно модернизированные линии (улучшенная подача теплоносителя)могут достигать скоростей нагрева 350-700С/мин. Следует, однако, понимать что данные скорости — это скорости начала нагрева, затем скорость нагрева падает при выходе на второе высокотемпературное плато — отсюда и название участка с переменной падающей скоростью сушки.
Усредненная же скорость нагрева на этом участке (между двумяплато) составляет в среднем 100-150С/мин.
На скорость роста температуры оказывает влияние воздухопроницаемость ковра. Поэтому важно подбирать такие не очень высокие температуры в начальных зонах КП, чтобы предотвратить образование корки связующего на той поверхности ковра (верх или низ), которая первой подвергается воздействию температур циркуляционного газовоздушного потока (теплоносителя).
Подвижность связующегона участке коврапри этом существенно снижена, до отсутствия. Это означает технологическую допустимость увеличивать поток теплоносителя в соответствующей зоне для еще более интенсивной досушки и отверждения связующего, а также для удаления выделяющихся в процессе отверждения связующего аммиака и формальдегида.
г. Следующим этапом сушки минераловатного ковра в КП с отверждением предварительно нанесенного связующего в подавляющем большинстве случаев проведенных измерений является выход температуры ковра в последних зонах КП на участок с относительно постоянной температурой — т.н. второе высокотемпературное плато.
Протяженность и температура участка второго плато определяется как интенсивностью предварительно испаренной воды 3а. и нагревом 3б.-3в., так и параметрами КП в последних зонах (температура и интенсивность газового потока). По опыту измерений для успешного отверждения с высокой степенью, протяженность второго плато должна быть не менее 1/4 от общей длины КП (лучше не менее 1/3) с температурами внутри ковра 215С-240С (в зависимости от температур на горелках и теплопотерь). Существенную роль здесь играет соотношение скорости теплового потока данной температуры и скорости прохождения отверждаемого минераловатного ковра внутри КП.
При достижении относительно постоянной температуры второго плато выше 200С происходит интенсивное испарение остаточного свободного фенола (справочная температура кипения которого составляет 182С при н.у.) и удаление как остаточного свободного формальдегида, так и формальдегида образующегося в процессе отверждения. Также, в случае использования сульфата аммония (его небольшого избытка в случае использования смол с неорганическим щелочным катализатором), выделяющийся при его высокотемпературном разложении аммиак, будет связывать формальдегид газовой среды циркуляционных зон с образованием уротропина, который сублимируется из газовой фазы на более холодных участках циркуляционных зон. Это понижает последующую эмиссию формальдегида из продуктов ТИМ и выбросы формальдегида из труб.
Более полное отверждение связующего будет таким образом достигаться при ведении процесса отверждения с учетом изложенных в пп. 3а.-3г. cоображений, то есть малой протяженности зоны постоянной скорости сушки — первого плато, быстрый набор температуры на участке переменной (падающей) скорости сушки, большая протяженность и температура второго плато.
Программа обработки Datapaq данных Insight Professional рассчитывает и позволяет оперировать дополнительным показателем процесса отверждения который называется «площадь ниже кривой». Для корректного отображения данного показателя, предварительно требуется знать точные длины зон КП и, корректно «привязать» их к кривым термограмм в данной программе обработки.
Сам по себе показатель «площади ниже кривой» (ед. измерения градС*мин) не может использоваться без привязки в показателям продукта, например, как минимум, его плотности, толщины в КП, влагосодержанию, скорости линии и т.д.. Как будет показано далее, для оперирования этим показателем, потребуется использовать не плотность продукции, а т.н. вес поверхности (кг/м2), что позволит уйти от толщины продукта и, с некоторыми допущениями, сократить количество обрабатываемых данных.
В качестве одного из приближенных критериев оценки качества сушки ковра в КП при данных условиях выпуска уже известного продукта предлагается использование полуколичественного критерия - т.н. удельного коэффициента нагрева Тк_уд, который равен отношению усредненной по термопарам площади под кривой к весу поверхности ковра, то есть [(градС*мин)/(кг/м2)]. Площадь под кривой, характеризующая условное повышение температуры (регистрируемое термопарой в месте её установки в ковре) за время пребывания термопары в КП рассчитывается программой Insight, вес поверхности ковра рассчитывается исходя из известной высоты ковра в КП и плотности выпускаемой продукции.
На основании некоторых проведенных измерений, а также нашего прошлого опыта измерений данный коэффициент должен составлять не менее 60-70 ед.изм. При меньших значениях возможно неполное отверждение связующего , при получении больших чем 85-90 ед значений на данном оборудовании возможно ухудшение качества продукции и её внешнего вида из-за пережигания связующего.
На основании некоторых проведенных измерений продуктов различных плотностей и толщин, была построена зависимость приведенного к толщине КП интегрального критерия Тк, имеющего размерность [градС*мин/мм] от плотности соответствующего изделия вида y=A*e^(B*x), где A, B –коэффициенты, характеризующие параметры теплового потока в КП данной линии. Линия на которых проводились измерения была 4х зонной с парной сменой потоков ↑↑↓↓и температурой на горелках 240С.
Выпускаемая при этом продукция имела высокую СПК имеханические показатели. Подобная зависимость представляет определенную ценность для технологов производителей ТИМ для подбора параметров КП, с последующим измерением термограмм прибором Datapaq. Эту зависимость можно построить, обобщив данные других линий,зафиксировав соответствующие параметры КП.
Производителю ТИМ для подтверждения предлагаемых полуколичественных критериев необходимо произвести определение степени поликонденсации (СПК по ГОСТ 17177-94 с использованием экстрактора Сокслета) отобранных во время измерения образцов, и, при достижении требуемых значений СПК сделать дальнейшие выводы о правильности использования подобных критериев.
Конечно, более точным критерием будет являться при его расчете учет влагосодержания в ковре (%) и нормирование коэффициента еще по этом параметру, однако в первом приближении, а также в силу трудоемкости определения влагосодержания в неотвержденной вате, предлагаемого критерия будет достаточно в качестве опорной точки при оценке технологических воздействий (например изменения количества воды в связующем, оборотов вентиляторов, температур на горелках) на процесс сушки ковра и отверждения связующего. В случае данного продукта, выпускаемого на данной линии с данными параметрами, в силу одинакового дозирования и состава связующего при проведении серий измерений, влиянием влагосодержания можно пренебречь, считая его также примерно постоянным. Однако, для при сравнении термограммм разных продуктов и/или разных линий, учет влагосодержания будет важен.
Как показывает опыт проведения измерений термограмм, для инженерно-технологических корректировок параметров КП какой то конкретной линии достаточно будет использовать информацию, изложенную в предыдущих пунктах.
Для получения расчетных моделей, позволяющих более точно получать достигаемые показатели сушки и, необходимые для их достижения параметры КП, потребуется учет некоторых других показателей, прежде всего влагосодержания, пористости материала, количественный расчет скоростей потоков в каждой из зон и т.д. , то есть, как минимум, учет кинетики проходящей через минераловатный ковер подогретой газовоздушной смеси (теплоносителя) и, хотя бы приближенное понимание происходящих при этих условиях процессов теплообмена. Еще более строго потребуется проведение газодинамических расчетов с использованием критериальных уравнений теплопереноса и конвективного теплообмена и последующим составлением теплового баланса.
Следует особо оговорить, что температура теплоносителя, вводимого в ковер, ограничивается свойствами синтетических связующих ив подавляющем большинстве случаев всего не должна превышать 240-260°С,что определяется изменением влагосодержания при сушке ковра. Кроме того, повышение температуры теплоносителя одновременно снижает его плотность, т.е. объемы «перекачиваемого» теплоносителя увеличиваются, а эффективного нагрева ковра не происходит. Следовательно, предпочтительным регулируемым параметром, определяющим продолжительность тепловой обработки, является скорость движения теплоносителя через ковер.
4. Возможный способ расчета необходимого времени сушки ТИМ на основе его параметров и некоторых формул теории сушки пористых волокнистых материалов
Ограничения, накладываемые на сам процесс получение экспериментальных данных на технологических линиях заводов производителей минераловатных изделий, а также на приборную оснастку линий (оборудование КП — наличие диф манометров или иных измерителей потока теплоносителя) не позволял собирать достаточного количества данных для проведения исследований гидродинамики потока теплоносителя в минераловатном ковре. Поэтому ниже речь пойдет о кинетике сушки без учета динамики потоков и получения соответствующих зависимостей для расчета гидравлического сопротивления минераловатного ковра.
Гидравлическое сопротивление минераловатного ковра (изделия) прямо пропорционально поверхности волокон на единицу объема слоя и обратно пропорционально третьей степени пористости слоя и зависит от диаметра волокон, содержания неволокнистых включений, скорости продувки, средней плотности, и толщины ковра. Изменение влажности минераловатного ковра до 20-25% практически не оказывает влияния на сопротивление ковра, что подтверждается наблюдениями за разницей давлений в КП на линиях с различными способами нанесения связующего (распыления или пролив). С увеличением влажности сопротивление ковра прохождению теплоносителя резко возрастает. При этом зависимость между влажностью ковра и его гидравлическим сопротивлением является линейной.
Так как на большинстве предприятий производителей ТИМ используется способ нанесения связующего распылением (то есть с относительно низким влагосодержанием, а также, в силу имеющихся, собранных при измерениях данных представляется возможным получение зависимости между изменением влагосодержания ковра и средней температуры с течением времени — то есть кинетики сушки.
Для инженерных расчетов достаточно знать приближенную зависимость изменения среднего влагосодержания во времени, это позволит упростить вычисления, задавшись некоторыми допущениями и превратив некоторые переменные (в общем случае) в константы.
Следует понимать что, применяя приводимый ниже способ для описания реальных процессов в КП, наиболее трудно просушить центральную прослойку ковра (в случае разнонаправленных потоков теплоносителя по зонам КП) или верхнюю прослойку ковра (в случае однонаправленных снизу вверх потоков теплоносителя) определенной толщины - эта толщина варьируется от типа изделия, его плотности и общей толщины ковра в КП. Важным допущением рассмотрения тонкого слоя, является то что всё вышесказанное справедливо для тонкого тела. Только для таких тел температуры поверхности материала и температуры центральных слоев могут быть равны температуре мокрого термометра.
Таким образом за условный критерий окончания сушки ковра можно считать момент достижения в критическом слое ковра (который можно назвать холодным слоем), температуры теплоносителя(что, конечно, является допущением, так как такая ситуация не достигается в реальных условиях).
На основании немногочисленных (к сожалению) результатов прибора Datapaq во время производства продуктов ТИМ, то есть полученных кривых термограмм в «холодных слоях» ковра в зависимости от времени, видно, что к концу пребывания ковра в КП, конечные температуры его холодного слоя (место установки термопар) асимптотически стремятся к температуре подаваемого теплоносителя. Как было продемонстрировано ранее, при выходе ковра из КП температура холодного слоя выходит на площадку насыщения — т.н. второе высокотемпературное плато. Значит, если будет иметь место ситуация наличия второго высокотемпературного плато (к которой производителю нужно стремиться), время пребывания в КП можно и нужно считать временем сушки.
Сушка как процесс хорошо и детальна рассмотрена в монографии Лыкова А.В. «Теория сушки», где он рассматривает как различные виды и этапы сушки, так и сушку материалов различного состояния и формы выделения.
Рассматривая вначале случай конвективно-радиационной сушки, и, применяя формулы Ньютона
(следует отметить что формула Ньютона в теории теплопроводности, описывает теплообмен излучением, когда разница температур мала) и Дальтона
для конвективного теплообмена,
где
q – плотность теплового потока,
α — коэффициент теплообмена,
tc – температура подаваемого воздуха,
tn — температура тела (его поверхности),
j –интенсивность испарения,
αp – коэффициент влагообмена, отнесенный к разности парциальных давлений пара, а также, сделав несколько допущений (детально они описаны в монографии - в частности об области применения данных формул), Лыков А.В. приводит аналитическое выражение для скорости сушки:
где
α — коэффициент теплообмена,
Rv=V/F – приведенный размер высушиваемого тела, V – объем, F – площадь поверхности, воспринимающей тепло;
ρ0 — плотность сухого тела,
r – удельная теплота испарения влаги (возможно рассчитать на основе температуры первого плато из кривых нагрева- постоянной скорости сушки по формуле).
Следует понимать, что данная формула вычисления N дает возможность рассчитать скорость сушки в периоде постоянной скорости, но не дает возможности оценить длительность этого периода! Это возможно сделать только проанализировав кривые сушки тел. Проанализировав ряд таких кривых, и, сделав ряд допущений для периода падающей скорости сушки (используя найденное приближенное уравнение кривой сушки в периоде падающей скорости), Лыков А.В. нашел выражение для скорости сушки в периоде падающей скорости и для продолжительности сушки
где
W0 – начальное влагосодержание
Wр – равновесное влагосодержание
N – скорость сушки
χ — относительный коэффициент сушки, можно приблизительнопринятьχ=1,8/W0.
W – конечное влагосодержание.
Критическое влагосодержание Wк (начиная с которого температура поверхности материала начинает возрастать, асимптотически приближаясь к температуре подаваемого воздуха tс. Влагосодержание же будет неуклонно снижаться и в пределе достигнет равновесного влагосодержания Wp.) можно приближенно оценить по формуле (приводится для общего понимания в силу невозможности прямого измерения в реальных процессах сушки в КП):
Ранее приведенную формулу можно записать в виде
Используя приведенные выше формулы расчета N и τ можно рассчитать главное неизвестное — коэффициент теплообмена α.
Для N, в силу формул приведенных выше, можно записать выражение:
Тогда, зная время τ, можно вычислить (с достаточной степени уверенности) скорость N. Однако для этого необходимо знать еще три величины: W0, W и Wp. Для упрощения можно определить возможные диапазоны W после выхода из КП и W0 перед входом в КП, путем прямых измерений влажности.
Как показывает опыт производителей ТИМ, для продуктов различных плотностей W=0,1-0,3%.
Равновесное влагосодержание весьма трудоемко для определения, и, т.к. мы его не знаем и не можем измерить, то остается только принять Wр=0. Приняв такое допущение, мы ужесточаем сами себе требования и следовательно параметры процесса сушки также будут ужесточены.
Таким образом для расчета времени сушки конкретного продукта с параметрами ρ0, Rv=δ/2, W0 и W можно использовать следующую систему уравнений:
Полученные, таким образом, расчетные значения времени сушки могут быть использованы технологами предприятий изготовителей ТИМ для расчета скорости линии и, возможно, послужить ориентиром для последующих газодинамических расчетов.
Спасибо за чтение
Вернуться к книге